تفاوت سود مایع ۳۰ و ۵۰ درصد؛ مقایسه مشخصات و کاربرد صنعتی
سود مایع یا محلول آبی هیدروکسید سدیم (Sodium Hydroxide Solution) با فرمول شیمیایی NaOH و شماره CAS برابر با 1310-73-2، یکی از مواد قلیایی پایه در صنایع شیمیایی، پتروشیمی، تولید شوینده، کاغذسازی، نساجی، تصفیه آب و فرآوری مواد معدنی است. این ماده به دلیل خاصیت بازی قوی، قابلیت خنثیسازی اسیدها، صابونیسازی چربیها، هیدرولیز برخی ترکیبات آلی و مشارکت در واکنشهای قلیایی، در طیف گستردهای از فرایندهای صنعتی استفاده میشود.
سود مایع تجاری عمدتاً در غلظتهای وزنی ۳۰ و ۵۰ درصد عرضه میشود. اگرچه هر دو محصول از نظر ماهیت شیمیایی حاوی یک ماده فعال یکسان هستند، اما اختلاف غلظت آنها باعث تغییر قابل توجه در چگالی، ویسکوزیته، دمای تبلور، ظرفیت قلیایی حجمی، رفتار حرارتی و شرایط انتقال و ذخیرهسازی میشود.
از دیدگاه مهندسی فرایند، انتخاب بین سود مایع ۳۰ و ۵۰ درصد صرفاً به میزان ماده فعال موجود در محلول محدود نیست؛ بلکه باید مجموعهای از عوامل شامل نیاز استوکیومتری فرایند، ظرفیت تجهیزات، الزامات انتقال حرارت، محدودیتهای پمپاژ، کیفیت آب رقیقسازی، مشخصات ناخالصیها و هزینه کل تأمین بررسی شود.
در این مقاله، تفاوت سود مایع ۳۰ و ۵۰ درصد را بر اساس اصول شیمی محلولها، دادههای فیزیکی و شیمیایی، محاسبات صنعتی و الزامات بهرهبرداری بررسی میکنیم.
تفاوت غلظت سود مایع ۳۰ و ۵۰ درصد
اولین و اساسیترین تفاوت این دو محصول، سهم جرمی سدیم هیدروکسید در محلول آبی است.
در سود مایع ۳۰ درصد وزنی (30 wt% NaOH)، از هر ۱۰۰ کیلوگرم محلول، ۳۰ کیلوگرم سدیم هیدروکسید و ۷۰ کیلوگرم آب وجود دارد. در مقابل، سود مایع ۵۰ درصد وزنی (50 wt% NaOH) شامل ۵۰ کیلوگرم NaOH و ۵۰ کیلوگرم آب در هر ۱۰۰ کیلوگرم محلول است.
بنابراین، سود ۵۰ درصد در جرم مساوی، تقریباً ۱٫۶۷ برابر سود فعال بیشتری نسبت به سود ۳۰ درصد در اختیار فرایند قرار میدهد.
برای درک بهتر این اختلاف، میتوان مقدار ماده فعال موردنیاز را محاسبه کرد.
فرض کنیم یک واحد صنعتی به ۱۰۰۰ کیلوگرم سدیم هیدروکسید خالص نیاز داشته باشد.
برای تأمین این مقدار:
- از سود مایع ۳۰ درصد، حدود ۳۳۳۳ کیلوگرم محلول موردنیاز است.
- از سود مایع ۵۰ درصد، حدود ۲۰۰۰ کیلوگرم محلول موردنیاز است.
در نتیجه، استفاده از سود ۵۰ درصد باعث کاهش حدود ۴۰ درصدی جرم محلول خریداریشده برای تأمین مقدار یکسان NaOH میشود.
این اختلاف مستقیماً بر ظرفیت مخازن، تعداد سرویسهای حمل، حجم انبارش و هزینه لجستیک اثر میگذارد.
تفاوت درصد وزنی و درصد حجمی
یکی از نکات مهم در خرید سود مایع 50 درصد و مصرف سود مایع، تفکیک درصد وزنی از درصد حجمی است.
غلظت وزنی یا Weight Percent (wt%) از رابطه زیر محاسبه میشود:
غلظت وزنی = (جرم NaOH / جرم کل محلول) × ۱۰۰
در مقابل، غلظت وزنی-حجمی (w/v) مقدار جرم ماده حلشده در حجم مشخصی از محلول را نشان میدهد.
این دو واحد قابل جایگزینی مستقیم نیستند؛ زیرا چگالی محلول در محاسبه غلظت حجمی نقش دارد.
برای مثال، ۳۰ درصد وزنی سود مایع به معنای وجود ۳۰۰ گرم NaOH در هر لیتر محلول نیست. با توجه به چگالی تقریبی ۱٫۳۲۸ کیلوگرم بر لیتر، هر لیتر محلول ۳۰ درصد وزنی حدود ۳۹۸ گرم NaOH دارد.
به همین دلیل در اسناد خرید صنعتی، عبارت درصد وزنی NaOH باید بهصورت صریح درج شود.
بررسی خواص فیزیکی و ترمودینامیکی سود مایع ۳۰ و ۵۰ درصد
غلظت سدیم هیدروکسید بر خواص فیزیکی محلول تأثیر مستقیم دارد. این ویژگیها در طراحی تجهیزات، انتقال محلول، کنترل دما و جلوگیری از تبلور اهمیت زیادی دارند.
چگالی (Density)
چگالی یکی از پارامترهای اساسی در محاسبات مهندسی انتقال و ذخیرهسازی سود مایع است.
در دمای ۲۰ درجه سانتیگراد، چگالی تقریبی محلول سود مایع ۳۰ درصد برابر با 1.328 g/cm³ و چگالی سود مایع ۵۰ درصد حدود 1.525 g/cm³ است.
افزایش غلظت NaOH موجب افزایش چگالی محلول میشود؛ بنابراین، در حجم یکسان، مقدار بیشتری ماده فعال در سود ۵۰ درصد وجود دارد.
این موضوع در موارد زیر اهمیت دارد:
- محاسبه جرم محلول موجود در مخازن ذخیرهسازی
- تبدیل دبی حجمی به دبی جرمی
- کالیبراسیون پمپهای تزریق
- طراحی سیستم توزین و تخلیه
- محاسبه ظرفیت واقعی حمل با تانکر
رابطه تبدیل دبی حجمی به دبی جرمی به صورت زیر است:
Mass Flow Rate = Volumetric Flow Rate × Density
برای مثال، اگر دبی حجمی یک خط انتقال ۱۰ مترمکعب بر ساعت باشد، دبی جرمی تقریبی سود ۳۰ درصد برابر با ۱۳٫۲۸ تن بر ساعت و برای سود ۵۰ درصد برابر با ۱۵٫۲۵ تن بر ساعت خواهد بود.
البته این محاسبات باید با چگالی واقعی محلول در دمای عملیاتی انجام شوند.
ویسکوزیته دینامیکی (Dynamic Viscosity)
ویسکوزیته بیانگر مقاومت سیال در برابر جریان یافتن است و یکی از پارامترهای مهم در طراحی خطوط انتقال و سیستمهای پمپاژ محسوب میشود.
بر اساس دادههای فنی منتشرشده برای محلولهای تجاری سود سوزآور، ویسکوزیته دینامیکی تقریبی سود مایع ۳۰ درصد در دمای ۲۰ درجه سانتیگراد حدود ۱۳ میلیپاسکالثانیه و برای سود مایع ۵۰ درصد حدود ۸۵ میلیپاسکالثانیه است.
این اختلاف نشان میدهد که افزایش غلظت از ۳۰ به ۵۰ درصد، علاوه بر افزایش چگالی، مقاومت محلول در برابر جریان را نیز به شکل قابل توجهی افزایش میدهد.
دمای تبلور و رفتار فازی (Crystallization Temperature)
یکی از مهمترین تفاوتهای عملیاتی سود مایع ۳۰ و ۵۰ درصد، دمای شروع تبلور آنها است.
محلول سود سوزآور رفتار فازی غیرخطی دارد و دمای تبلور آن صرفاً با افزایش یا کاهش غلظت به شکل یکنواخت تغییر نمیکند.
در شرایط مرجع، دمای تبلور سود مایع ۳۰ درصد حدود ۱+ درجه سانتیگراد و برای سود مایع ۵۰ درصد حدود ۱۲+ درجه سانتیگراد گزارش میشود.
این ویژگی در مناطق سردسیر و واحدهایی که مخازن ذخیرهسازی در فضای باز قرار دارند، اهمیت زیادی دارد.
در صورت کاهش دما تا محدوده تبلور، تشکیل بلورهای هیدرات سدیم هیدروکسید میتواند موجب افزایش مقاومت جریان، انسداد خطوط، اختلال در عملکرد پمپ و کاهش قابلیت تخلیه مخازن شود.
نکته مهم این است که نمودار فازی NaOH-H₂O دارای چند ناحیه تشکیل هیدرات و نقاط تغییر فاز است. برای مثال، محلول ۴۰ درصد ممکن است دمای تبلور بالاتری از محلول ۵۰ درصد داشته باشد.
بنابراین، برای طراحی سیستم ذخیرهسازی نباید صرفاً به غلظت اسمی محلول اکتفا کرد و باید نمودار فازی و مشخصات فنی محصول موردنظر بررسی شود.
۲.۴. فشار بخار و دمای جوش
سود مایع به دلیل ماهیت یونی و فشار بخار بسیار پایین خود، در شرایط معمول مانند بسیاری از حلالهای آلی فرار نیست.
با افزایش غلظت سدیم هیدروکسید، خواص ترمودینامیکی محلول تغییر میکند و نقطه جوش آن نسبت به آب خالص افزایش مییابد.
برای نمونه، نقطه جوش سود مایع ۵۰ درصد در فشار اتمسفری حدود ۱۴۳ تا ۱۴۵ درجه سانتیگراد گزارش شده است.
این ویژگی در طراحی سیستمهای حرارتی، واحدهای تبخیر، تجهیزات تغلیظ و شرایط عملیاتی فرایندهای دما بالا اهمیت دارد.
جدول زیر مجموعهای از مهمترین مشخصات فیزیکی، شیمیایی و عملیاتی دو گرید را نشان میدهد.
|
مشخصه
|
سود مایع ۳۰ درصد
|
سود مایع ۵۰ درصد
|
|
فرمول شیمیایی
|
NaOH
|
NaOH
|
|
CAS Number
|
1310-73-2
|
1310-73-2
|
|
غلظت وزنی
|
۳۰٪
|
۵۰٪
|
|
NaOH در هر تن محلول
|
۳۰۰ کیلوگرم
|
۵۰۰ کیلوگرم
|
|
چگالی در ۲۰°C
|
1.328 g/cm³
|
1.525 g/cm³
|
|
ویسکوزیته دینامیکی در ۲۰°C
|
13 mPa·s
|
85 mPa·s
|
|
مولاریته تقریبی در ۲۰°C
|
9.96 mol/L
|
19.06 mol/L
|
|
دمای تبلور تقریبی
|
+1°C
|
+12°C
|
|
نقطه جوش تقریبی در فشار اتمسفری
|
116°C
|
143°C
|
|
جرم محلول برای تأمین یک تن NaOH
|
3.33 تن
|
2 تن
|
|
سهولت پمپاژ در دمای یکسان
|
بیشتر
|
کمتر
|
|
حساسیت به سرمای محیط
|
کمتر
|
بیشتر
|
|
نیاز به کنترل دمای ذخیرهسازی
|
وابسته به اقلیم و شرایط نگهداری
|
اهمیت بیشتر در دماهای پایین
|
|
هزینه حمل به ازای NaOH فعال
|
معمولاً بیشتر
|
معمولاً کمتر
|
مقادیر فیزیکی جدول، مقادیر مرجع تقریبی برای محلولهای تجاری و دمای مشخصشده هستند. مشخصات هر محموله باید بر اساس Technical Data Sheet و Certificate of Analysis تأیید شود. نقطه جوش نیز با فشار محیط تغییر میکند.
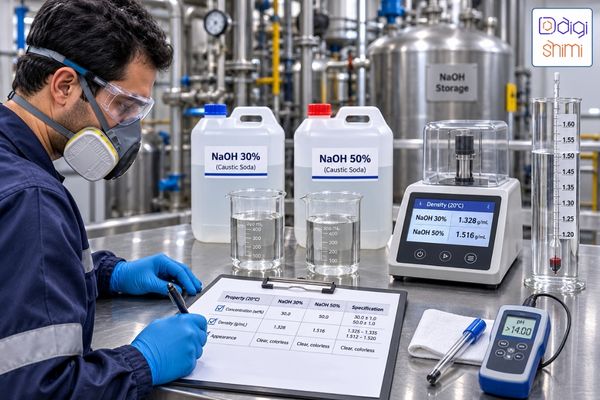
بررسی کاربردهای صنعتی سود مایع ۳۰ و ۵۰ درصد
هر دو غلظت سود مایع در صنایع مختلف کاربرد دارند. انتخاب بین آنها بیشتر به شرایط عملیاتی، غلظت موردنیاز در نقطه مصرف و زیرساختهای موجود بستگی دارد.
.صنعت تصفیه آب و فاضلاب
سدیم هیدروکسید در واحدهای تصفیه آب برای تنظیم pH، خنثیسازی جریانهای اسیدی و ایجاد شرایط قلیایی موردنیاز برخی واکنشهای شیمیایی استفاده میشود.
در تصفیه فاضلاب صنعتی، مقدار سود تزریقی باید با توجه به اسیدیته جریان ورودی، ظرفیت بافری، دبی جریان و pH هدف محاسبه شود.
انتخاب سود ۳۰ یا ۵۰ درصد در این کاربرد به ظرفیت سیستم تزریق، نیاز به رقیقسازی، کنترل دوز و شرایط ذخیرهسازی بستگی دارد.
در سیستمهای دوزینگ، استفاده از محلول غلیظتر میتواند حجم تزریق را کاهش دهد؛ اما طراحی پمپ و تجهیزات باید بر اساس چگالی، ویسکوزیته و شرایط واقعی کار انجام شود.
صنایع تولید مواد شوینده
سود سوزآور یکی از مواد اولیه اصلی در تولید صابون و بسیاری از محصولات شوینده است.
در فرایند صابونیسازی (Saponification)، سدیم هیدروکسید با تریگلیسریدهای موجود در چربیها و روغنها واکنش داده و صابون و گلیسرول تولید میکند.
علاوه بر این، سود مایع در تنظیم pH، خنثیسازی برخی مواد اسیدی و انجام واکنشهای قلیایی در فرمولاسیون محصولات شوینده کاربرد دارد.
غلظت سود ورودی به کارخانه باید متناسب با طراحی فرمولاسیون و سیستم توزین مواد اولیه انتخاب شود. در این صنعت، دقت در تعیین مقدار ماده فعال اهمیت بیشتری از غلظت اسمی محلول دارد.
صنعت کاغذ و خمیرسازی
در صنعت خمیر و کاغذ، سدیم هیدروکسید یکی از مواد شیمیایی کلیدی فرایند کرافت (Kraft Pulping) است.
در این فرایند، محیط قلیایی به تجزیه و حل شدن بخش قابل توجهی از لیگنین موجود در ساختار چوب کمک میکند و امکان جداسازی الیاف سلولزی را فراهم میسازد.
سود سوزآور همچنین در بخشهای مختلف بازیابی مواد شیمیایی، تنظیم قلیائیت و آمادهسازی مواد فرایندی استفاده میشود.
در چنین واحدهایی، کیفیت سود ورودی و میزان ناخالصیهایی مانند کلرید، کربنات و فلزات اهمیت زیادی دارد؛ زیرا تجمع برخی ناخالصیها میتواند بر خوردگی، رسوبگذاری و عملکرد تجهیزات اثر بگذارد.
صنایع نساجی
در صنایع نساجی، سدیم هیدروکسید در فرایند مرسریزاسیون (Mercerization) پنبه استفاده میشود.
در این فرایند، الیاف پنبه در معرض محلول قلیایی کنترلشده قرار میگیرند تا ساختار الیاف تغییر کند و ویژگیهایی مانند درخشندگی، جذب رنگ و پایداری ابعادی بهبود پیدا کند.
غلظت عملیاتی موردنیاز در این فرایند با غلظت سود خریداریشده یکسان نیست و باید از طریق تنظیم غلظت محلول کاری تأمین شود.
بنابراین، کارخانه نساجی باید علاوه بر غلظت محصول ورودی، ظرفیت آمادهسازی محلول و بازیابی قلیا را نیز در نظر بگیرد.
صنایع نفت، گاز و پتروشیمی
سود مایع در برخی فرایندهای پالایشگاهی و پتروشیمیایی برای خنثیسازی جریانهای اسیدی، شستوشوی قلیایی، حذف برخی ترکیبات اسیدی و تنظیم شرایط شیمیایی فرایند مورد استفاده قرار میگیرد.
برای مثال، در واحدهای شیرینسازی برخی جریانهای هیدروکربنی، محلولهای قلیایی میتوانند در حذف یا تبدیل ترکیبات اسیدی مشخص نقش داشته باشند.
در این کاربردها، انتخاب غلظت سود تابع طراحی واحد، نوع آلاینده، نسبت مصرف، دمای فرایند و الزامات کنترل خوردگی است.
همچنین میزان کلرید، کلرات، آهن و سایر ناخالصیها باید با توجه به حساسیت فرایند بررسی شود.
۴.۶. صنایع معدنی و فرآوری مواد معدنی
سدیم هیدروکسید در برخی فرایندهای هیدرومتالورژی و فرآوری مواد معدنی به عنوان عامل قلیایی یا تنظیمکننده شرایط شیمیایی محلول استفاده میشود.
یکی از نمونههای مهم، فرایند بایر (Bayer Process) در تولید آلومینا از بوکسیت است که در آن محلول قلیایی غلیظ برای انحلال ترکیبات آلومینیوم به کار میرود.
در این صنعت، کنترل غلظت قلیا، میزان ناخالصیها، دمای فرایند و شرایط بازیابی محلول اهمیت ویژهای دارد.
معیارهای انتخاب برای کارخانجات
انتخاب گرید به غلظت مورد نیاز و امکان رقیق سازی ایمن بستگی دارد. اگر خط تولید محلولی نزدیک ۳۰ درصد می خواهد و زیرساخت رقیق سازی ندارد، خرید همان گرید ساده تر است. سود ۵۰ درصد برای واحدهای پرمصرف دارای مخزن و سامانه رقیق سازی، می تواند هزینه حمل ماده فعال را کاهش دهد.
ظرفیت مخزن، جنس تجهیزات، توان پمپ، خطوط، کیفیت آب و امکان کنترل دما را بررسی کنید. سود ۵۰ درصد ویسکوزیته بالاتر و خطر تبلور بیشتری دارد. از تماس سود با آلومینیوم، روی و سطوح گالوانیزه جلوگیری نمایید؛ زیرا واکنش می تواند هیدروژن قابل اشتعال آزاد کند. جنس مخزن، لوله، شیر و واشر باید با توجه به غلظت و دما انتخاب شود.
گواهی آنالیز هر بچ را از نظر درصد وزنی NaOH، چگالی، دمای مرجع و ناخالصی ها بررسی نمایید. در فرایندهای حساس، نمونه ورودی نیز باید آزمایش شود؛ چگالی به تنهایی غلظت دقیق را اثبات نمی کند.
در محاسبات خرید سود مایع 30 درصد، مبنای مقایسه باید مقدار ماده فعال تحویلی باشد، نه فقط قیمت هر تن محلول. برای نمونه، اگر کارخانه ماهانه به ۱۰ تن NaOH خالص نیاز داشته باشد، حدود ۳۳٫۳ تن سود ۳۰ درصد یا ۲۰ تن سود ۵۰ درصد لازم دارد. این اختلاف بر ظرفیت مخزن و تعداد سرویس حمل اثر می گذارد. موجودی ایمن و فاصله زمانی سفارش باید در برنامه تامین لحاظ شود.
در خطوط حساس، پیش از تغییر گرید یا تامین کننده، آزمون آزمایشگاهی انجام دهید. تغییر غلظت می تواند نرخ تزریق، دمای محلول و زمان اختلاط را تغییر دهد. ناخالصی هایی مانند کربنات سدیم یا کلریدها نیز بسته به کاربرد بر کیفیت محصول یا تجهیزات اثر می گذارند؛ حدود مجاز آن ها باید در مشخصات خرید تعیین شود.
رقیق سازی باید کنترل شده و طبق دستورالعمل ایمنی انجام گیرد؛ زیرا افزودن آب به سود گرما تولید می کند. از پاشش محلول جلوگیری نمایید و ظرفیت همزن و امکان دفع گرما را بررسی کنید. کار باید به کارکنان آموزش دیده سپرده شود.
تفاوت شرایط خرید و حمل
هر دو گرید خورنده اند و باید با بسته بندی و تجهیزات سازگار حمل شوند. برای مصرف بالا، تانکر و مخزن ثابت و برای خرید مرحله ای، IBC یا بشکه قابل استفاده است. ظرفیت بسته بندی باید با توجه به جرم و چگالی محلول تعیین شود.
برای سود ۵۰ درصد، پیشگیری از تبلور اهمیت بیشتری دارد؛ عایق کاری و در صورت نیاز گرمایش مهندسی شده از انسداد خطوط جلوگیری می کند. گرم کردن خودسرانه مناسب نیست. سود ۳۰ درصد نیز باید از سرمای شدید و آلودگی محافظت شود. جذب دی اکسید کربن هوا می تواند بخشی از قلیا را به کربنات سدیم تبدیل کند.
در سفارش، غلظت تضمین شده، محدوده پذیرش، شماره بچ، گواهی آنالیز، بسته بندی و مسئولیت تخلیه را ثبت کنید. محل نگهداری باید دارای مهار نشت، تهویه، دوش و چشم شوی اضطراری باشد. کارکنان به عینک، دستکش مقاوم به قلیا و لباس محافظ نیاز دارند.
سوالات متداول
آیا سود مایع ۵۰ درصد از سود مایع ۳۰ درصد قوی تر است؟
بله، در جرم مساوی محلول، سود ۵۰ درصد NaOH بیشتری دارد. با این حال هر دو محلول خورنده اند و انتخاب مناسب به نیاز فرایند و تجهیزات بستگی دارد.
چگالی سود مایع ۳۰ و ۵۰ درصد چقدر است؟
در ۲۰ درجه، چگالی سود ۳۰ درصد حدود ۱٫۳۳ و سود ۵۰ درصد حدود ۱٫۵۲ تا ۱٫۵۳ گرم بر سانتی متر مکعب است. مقدار دقیق به دما و غلظت واقعی بستگی دارد.
برای کارخانه، خرید سود ۳۰ درصد اقتصادی تر است یا ۵۰ درصد؟
به قیمت، مصرف، هزینه حمل، ظرفیت مخزن و امکان رقیق سازی بستگی دارد. گرید ۵۰ درصد معمولا حمل ماده فعال را ارزان تر می کند، اما هزینه تجهیزات و کنترل دما نیز مهم است.
آیا می توان سود مایع ۵۰ درصد را به ۳۰ درصد تبدیل کرد؟
بله. برای تبدیل یک تن سود ۵۰ درصد به محلول ۳۰ درصد، حدود ۶۶۷ کیلوگرم آب لازم است و جرم نهایی به ۱۶۶۷ کیلوگرم می رسد. رقیق سازی گرمازا است و باید با تجهیزات مناسب و کنترل دما انجام شود.
سخن پایانی
انتخاب میان سود مایع ۳۰ و ۵۰ درصد، مستلزم بررسی هم زمان غلظت ماده فعال، الزامات فرایند، شرایط نگهداری، ظرفیت تجهیزات و هزینه واقعی تامین است. همچنین، توجه به عواملی مانند چگالی، ویسکوزیته، دمای تبلور و میزان ناخالصی ها، نقش مهمی در انتخاب گرید مناسب و حفظ عملکرد پایدار خطوط تولید دارد. از این رو، پیش از خرید باید مشخصات فنی و گواهی آنالیز محصول را به دقت بررسی کنید و هزینه مصرف را بر اساس مقدار واقعی NaOH بسنجید. برای آشنایی با مشخصات محصولات، مقایسه گزینه های تامین و انتخاب سود مایع متناسب با نیازهای صنعتی، می توانید از خدمات و اطلاعات تخصصی سایت دیجی شیمی بهره مند شوید.